
机器视觉案例 · 印刷与包装
让高速卷材上的每一段图像都对应真实位置
针对胶印、柔印、数码印刷、金属涂层和原材料卷材,Allied Vision 的线扫成像链路围绕幅宽、速度、触发、色彩和缺陷坐标展开。
- 工艺
- 胶印、柔印、数码印刷、涂层与卷材
- 成像
- 高速线扫与多相机幅宽覆盖
- 同步
- 编码器或外部触发定位材料位置
- 质量目标
- 套准、色差、条纹、表面和可变数据
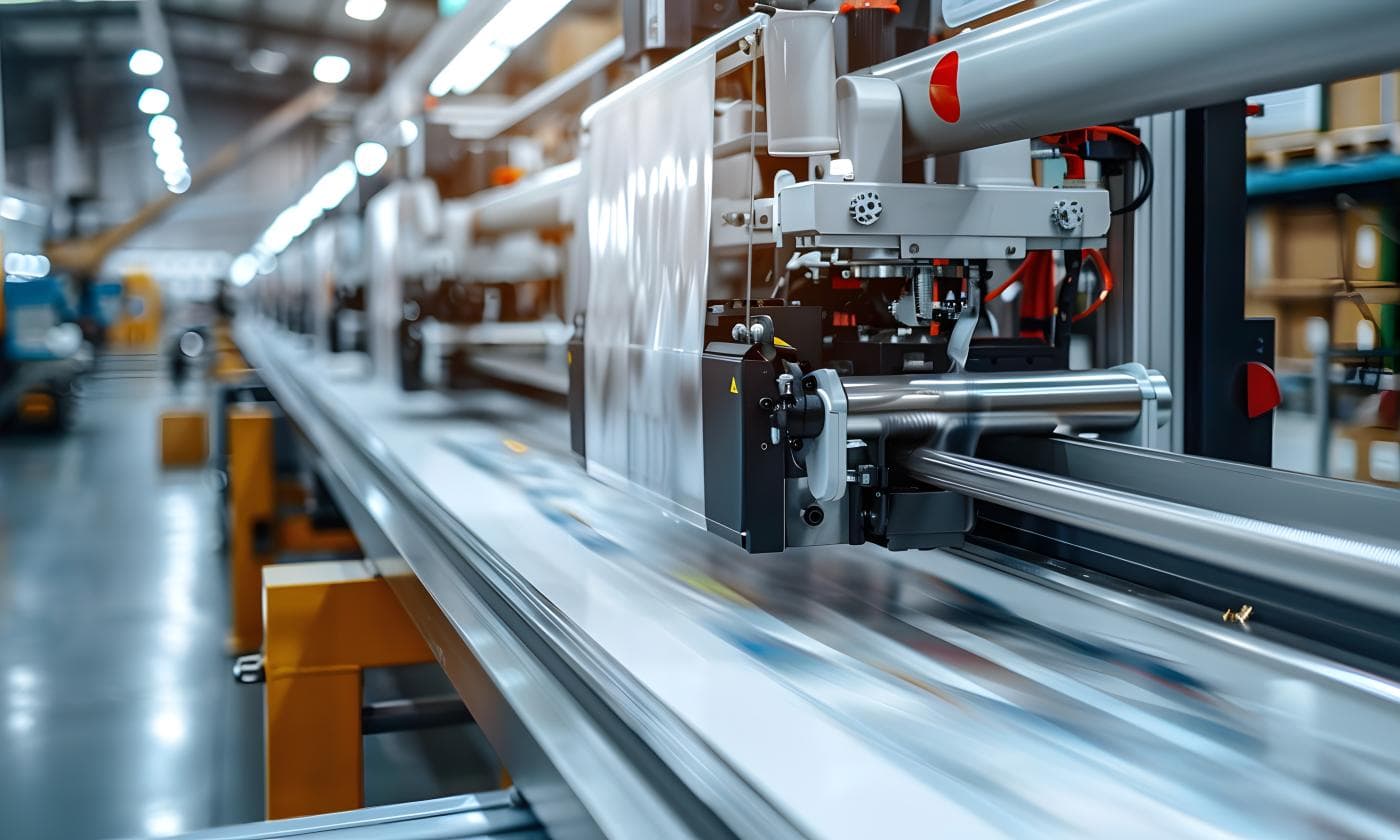
现场课题
连续材料检测要求图像与材料位置绝对同步
01材料宽度、线速度和最小缺陷尺寸共同决定所需像素数、镜头倍率与线频。
02纸张起伏、金属反光和不同墨色会使照明均匀性、色彩中性和曝光稳定性成为检测基础。
03缺陷只有绑定卷材长度、批次和横向坐标,才能支撑后续剔除、返工和质量追溯。
系统链路
从图像到动作的处理过程
- 01
标定
按幅宽和最小缺陷确定线阵分辨率、镜头倍率与相机数量。
→ - 02
同步
由编码器或外部触发驱动线扫节拍,使每一行图像对应材料上的确定位置。
→ - 03
照明
使用稳定且均匀的专用照明,控制反光、翘曲和色彩漂移带来的亮度变化。
→ - 04
追溯
将缺陷分类和坐标关联卷材长度/批次,供剔除、复检与工艺改进使用。
方案细节
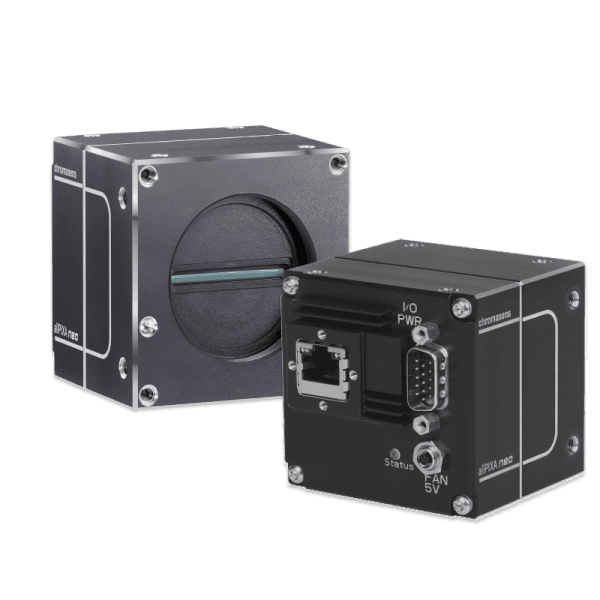
相机与成像链路
- 超高分辨率
- allPIXA evo 16K 采用 16,384 像素多线传感器,单色线速最高 200 kHz。
- 高速 CXP
- allPIXA neo 4K CXP Color 为 4096 像素多线传感器,单色线速最高 300 kHz。
- 多光谱选择
- allPIXA evo 8K CXP Z 覆盖彩色、黑白与近红外应用,适合复杂材料表面。
- 10GigE 方案
- allPIXA neo 6K 10GigE Color 面向可见光彩色线扫检测与快速传输。
项目验证
建议以生产线实物完成四项验证
01用真实基材、墨色和缺陷样本确认最小可检特征。
02在不同张力、反射率和环境光下建立照明与曝光配方。
03以满速测量线频余量、丢帧率和多相机触发误差。
04定义色差阈值、缺陷等级和复检规则,使算法与人工标准一致。